






Maksimalni učinak uz minimalni napor – putovi do više produktivnosti
27.01.2026
MAPAL je razvio standardne procese za industrijsku proizvodnju strateških komponenata. Na temelju toga, ta rješenja alata modificiraju se prema zahtjevima, kako bi se kupcima pomoglo povisiti njihova produktivnost. Priče o uspjehu iz različitih tržišnih segmenata pokazuju koliko to dobro funkcionira.
Produktivnost se povisuje kada se isti učinak postiže s manje truda, ili ako se veći prinos postiže s istim naporom. Ako se više postigne s manje truda, dosegli ste vrhunac povišene produktivnosti: maksimalni učinak uz minimalni napor. Primjerice, to bi moglo uključivati primjenu manje alata, što omogućuje proizvodnju većih količina u istom razdoblju.
Prilagođena rješenja za hidrauliku
Primjerice u segmentu tržišta hidraulike MAPAL se može osloniti na model procesa za obradu provrta klipnog ventila u kućištima hidrauličkih ventila. Taj otvor uvijek ima sličan oblik u hidrauličkim sustavima za građevinske strojeve, poljoprivredne strojeve i drugo. Kako bi se različiti uljni krugovi mogli kontrolirati s pomoću položaja klipa, provrt u kojem se on pomiče mora biti vrlo precizan. MAPAL općenito prvo buši takav provrt čvrstim svrdlom od tvrdog metala, a zatim ga dovršava alatom za razvrtanje za završnu obradu.
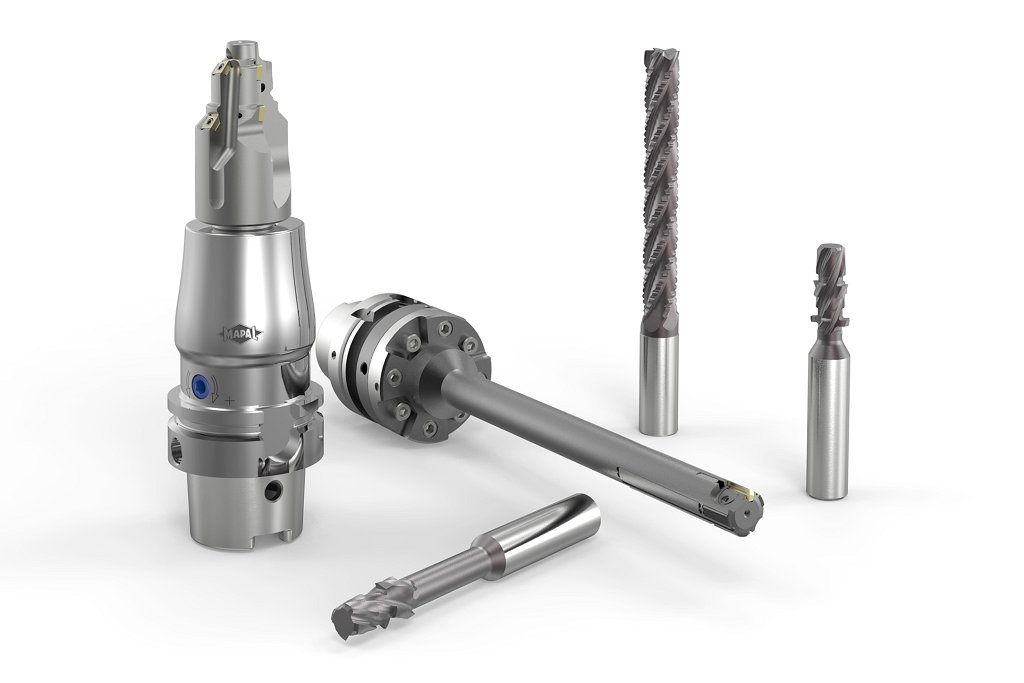
Foto: Pet alata – umjesto prethodnih sedam – za obradu provrta kalema: pametno definiranje procesa pomoglo je tvrtki MAPAL skratiti vrijeme ciklusa za 40 %. ©MAPAL
Tri rezne oštrice za veće brzine posmaka
U ovom slučaju MAPAL ne nudi samo jedno određeno rješenje, već prilagođava izbor alata specifičnim zahtjevima i okolnostima. Primjerice za hidrauličko upravljanje pogonom bagera izabrano je pilotno bušenje s tri rezne oštrice. To je omogućilo veliku brzinu posmaka pri obradi GG25 lijevanog materijala koji se koristi za tu komponentu. Čvrsti alat od tvrdog metala za bušenje, koji također ima tri rezne oštrice, zatim vrlo učinkovito obavlja grubu i završnu obradu u jednom koraku, čime se smanjuju troškovi procesa. Prelaskom s alata, kojeg je prethodno koristio od drugog proizvođača, na MAPAL-ov proces, kupac je uspio skratiti vrijeme obrade sa 70 na manje od 10 sekundi. Pri obradi 3000 komponenata mjesečno, to je značilo uštedu od preko 50 sati vremena obrade – odnosno, znatno višu produktivnost bez primjene većeg broja alata.
Povišenje produktivnosti postojećih strojeva
Prilagođavanje procesa postojećem strojnom parku bilo je u fokusu drugog hidrauličkog projekta, koji je također uključivao izradu provrta za klipove. U tom slučaju, kupac se često suočavao s velikim proizvodnim količinama, što je najvišu moguću produktivnost činilo ključnom za učinkovitu proizvodnju. Investiranje u nove strojeve je međutim bilo isključeno zbog nestabilne ekonomske situacije. Za MAPAL je stoga izazov ležao u postizanju povišenja produktivnosti na postojećem stroju. Cilj je bio siguran proces obrade sa skraćenim vremenom ciklusa.
Model procesa nije bilo moguće izravno primijeniti, jer zahtijeva korištenje posebnog svrdla od tvrdog metala za predobradu u koraku obrade koji slijedi nakon upuštanja. Međutim, stroj nije imao dovoljan kapacitet za to svrdlo. Sukladno tome, MAPAL je bušenje navedeno u modelu procesa zamijenio kružnim glodanjem, koje zahtijeva manji zakretni moment. Zatim se koriste dva dodatna alata za kružno glodanje kontrolnih rubova u provrtu klipa. MAPAL-ova tehnologija vodilica primjenjuje se za završnu obradu, za osiguravanje najbolje kružnosti i kvalitete površine. Umjesto sedam alata koje je kupac koristio u prethodnom procesu, proizvodnja se sada odvija samo s pet alata. To je omogućilo skraćenje vremena ciklusa za 40 %, što je rezultiralo uštedom od 1250 radnih sati za godišnju proizvodnju od 30.000 komponenata. U skladu s time također su smanjeni i troškovi: kupac uštedi 14.000 EUR svake godine.
Veća snaga za električne motore
S porastom elektromobilnosti, MAPAL je brzo uspio ponuditi rješenje za obradu kućišta statora koristeći pristup generičke komponente. Fokus tog procesa, koji je uspostavljen već nekoliko godina, je visokoprecizna proizvodnja s pomoću finih alata za bušenje. Kako tržište sazrijeva, ono se mijenja. Motori se sada proizvode u većim količinama za vozila u segmentu srednje klase. Sukladno tome, također raste želja industrije za višom produktivnošću. Inicijalno je manje riječ o postignutim parametrima obrade, a više o naporima za prilagodbe alata, koji bi se trebali smanjiti za obradu većih serija.
MAPAL je odgovorio na promjenjive zahtjeve tržišta i sada nudi rješenje s tehnologijom HPR400 za završnu obradu. Alati s PKD pločicama nisu namijenjeni podešavanju. Za razliku od oštrica finog alata za bušenje, pločice se mogu jednostavno umetnuti i zategnuti odgovarajućim momentom. Osim što eliminira potrebu za namještanjem, novo rješenje se također može pohvaliti dvostruko većom brzinom obrade, jer se sada koristi osam umjesto prethodnih četiri pločice. Sveukupno, proces daje veći učinak uz manje napora, što dovodi do značajnog povišenja produktivnosti.
MAPAL-ov model procesa specificira primjenu tehnologije vodilica alata za taj korak obrade. I to je još uvijek opravdano, jer se tolerancije koje su za neke modele naveli premium proizvođači ne mogu postići drugim metodama. Tankostjeni dijelovi koje je teško stegnuti također zahtijevaju alat za fino bušenje koji ostvaruje manji pritisak prilikom obrade odvajanjem.
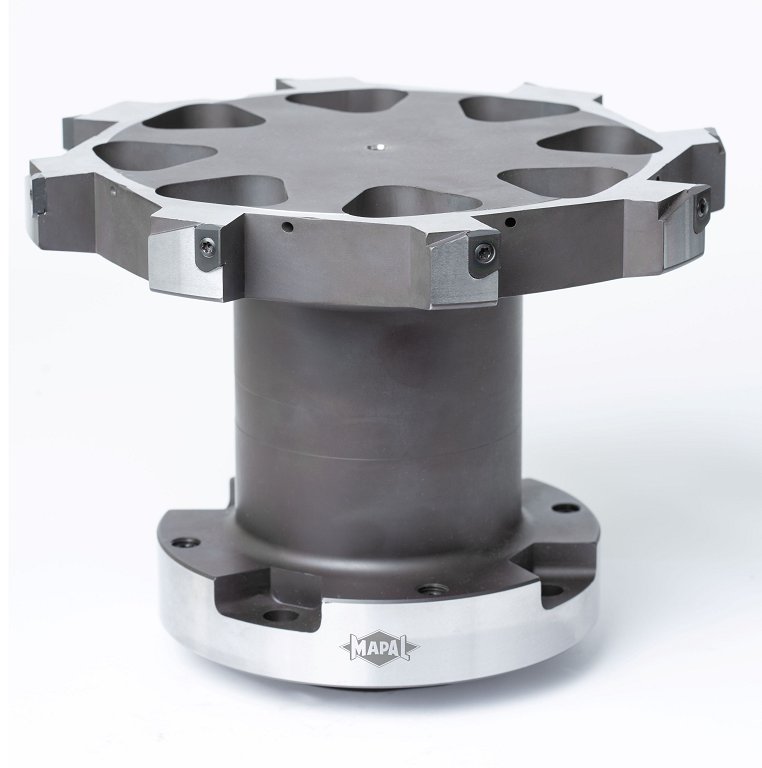
Foto: Visoka produktivnost u završnoj obradi kućišta statora za elektromobilnost: tehnologija HPR400 uklanja potrebu za podešavanjem pločice i nudi vrlo velike brzine obrade. ©MAPAL
Strojna obrada milijuna provrta za zakovice s maksimalnom konzistentnošću
Završna montaža u zrakoplovnoj konstrukciji zahtijeva jednaku razinu produktivnosti i visoke kvalitete. Kada se dijelovi komercijalnog zrakoplova buše s milijunima provrta za zakovične spojeve, konstantna točnost operacija obrade, koje se uglavnom izvode ručnim strojevima, predstavlja izazov. Ovisno o spoju, provrte je potrebno zakositi, upustiti ili jednostavno očistiti od srha.
MAPAL-ovi alati za obradu površina s mikrostop kavezima predstavljaju graničnik dubine i osiguravaju postizanje istog rezultata neovisno o radniku koji izrađuje provrte. Proizvođač alata obavlja prethodnu konfiguraciju tako da se ništa drugo ne mora podešavati tijekom proizvodnje. S različitim reznim materijalima, alati za obradu površina s mikrostop kavezima primjereni su za obradu aluminija, polimera ojačanih ugljičnim vlaknima (CFRP) ili titana. Kodiranje bojama specifično za kupca sprječava miješanje alata i pogreške u procesu. Prema potrebi usisavanje prašine može se izvesti izravno na alatu.
Osim pripreme zakovica, izrada zrcalno sjajne površine ili metaliziranje područja oko provrta na vanjskoj oblozi zrakoplova dodatni su razlog za korištenje alata za obradu površina s mikrostop kavezom. U tom procesu namjerno se uklanja boja kako bi se osigurala električna vodljivost između dijelova i time zaštita u slučaju udara groma. Alati za obradu površina s mikrostop kavezima pokazuju da se vrlo dobri rezultati mogu postići čak i s jednostavnim alatima: sprječavanje pogrešaka u procesu također pridonosi višoj produktivnosti.
Automobilska industrija, zrakoplovstvo ili hidraulički pogoni – pametna rješenja i blizak kontakt s kupcem često otvaraju ogroman potencijal za produktivnost. Kao tehnološki partner, tvrtka MAPAL svojim kupcima nudi sveobuhvatne savjete i podršku koja obuhvaća sve tehnologije, s ciljem postizanja željenog rezultata pa i više od toga.
Izvor: MAPAL